圆管上钻孔总跑偏,电工胶带能解决多少?
圆管钻孔不能只依赖电工胶带防滑。先固定工件并确认定位导向,再按材料和钻头选择转速、进给及孔口处理,控制孔位偏差与后续安装风险。
场景示意图,非实际项目照片或产品操作界面。
钻头刚碰到不锈钢圆管,还没钻进去,就沿着曲面滑了出去。孔位偏了,管壁也多了一道划痕。
短视频里常见的办法是在孔位贴一层电工胶带。它可能有助于标记和改善最初的接触,但胶带不会把圆管固定住,也不能替代定位导向。 真正要控制的,是工件、钻头和进刀方向之间的关系。
01 先把管子固定 再讨论怎么下钻
曲面上起钻容易偏,薄壁管还可能在受力后滚动、变形。用手捏着管子,另一只手硬压电钻,钻穿或卡钻时就很难控制。
在合适的工作台上,使用适配管径的V形支撑、夹具或导向工装,确认夹紧后不滚动、不明显压扁。面对已经安装的立杆,还应先核实其用途、允许开孔位置以及内部有没有电缆,不能看到一根圆管就直接钻。
钻孔不是所有设备安装的必选项。满足承载和防滑要求的抱箍支架,有时可以避免对原杆件开孔,但同样需要核对设备重量、受力和配套条件。
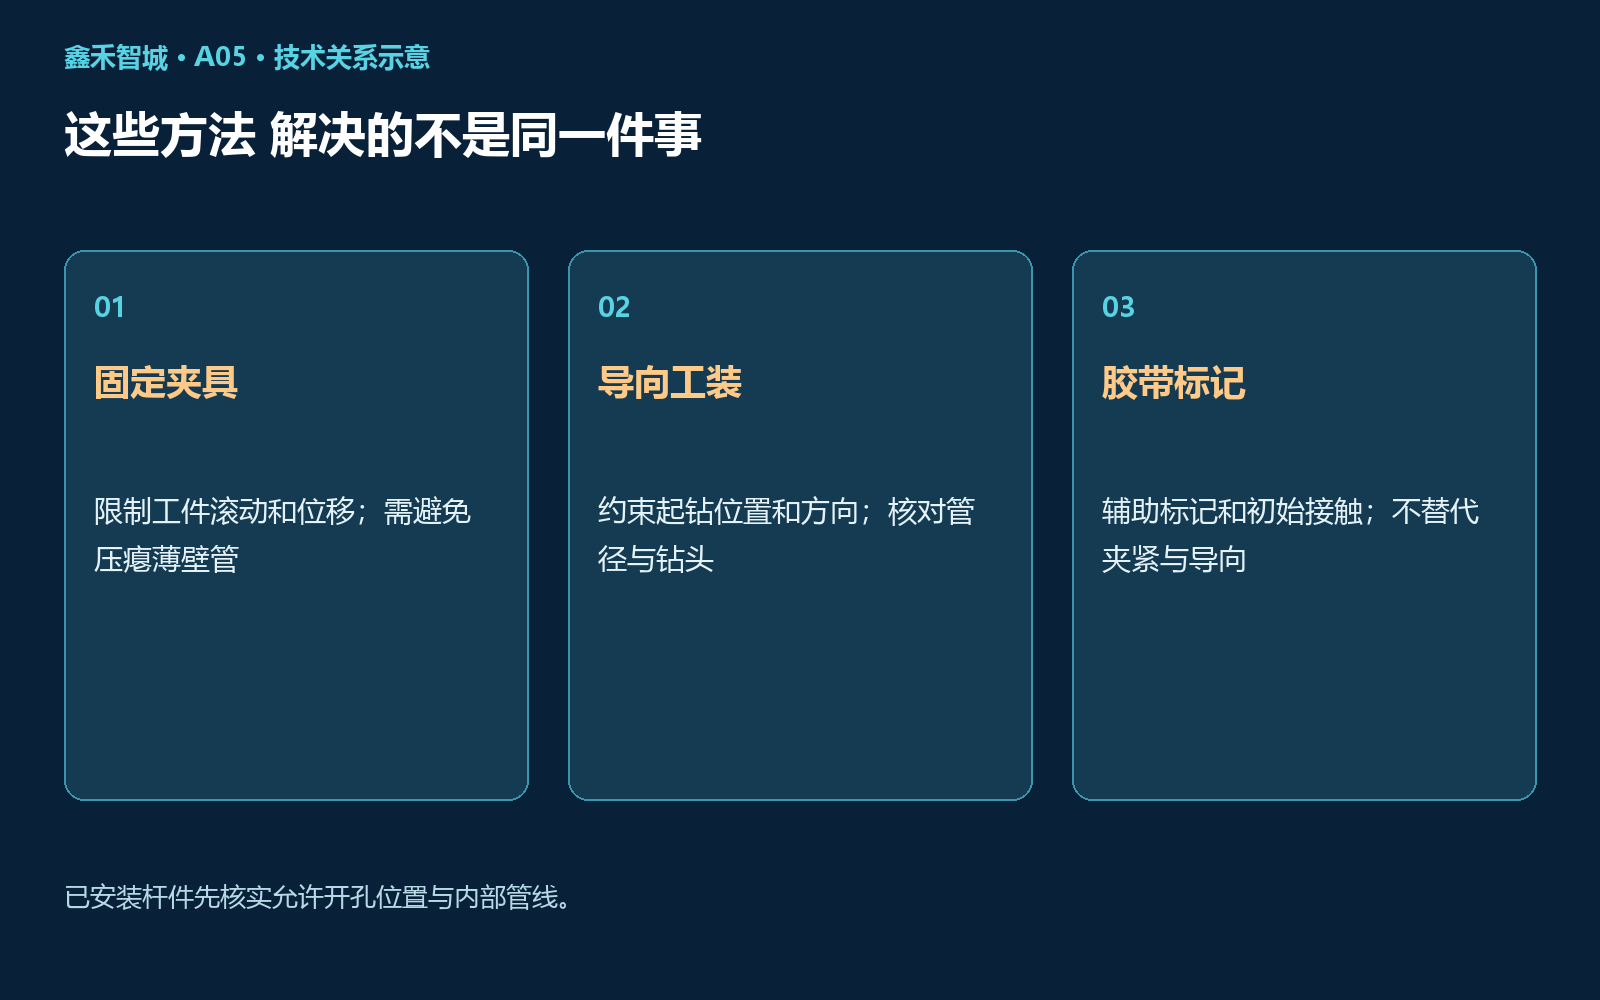
技术关系示意:这些方法 解决的不是同一件事。
02 胶带不是样冲 更不是防滑保证
胶带覆盖在曲面上,有时便于画线和观察落点;不同胶带、表面状态和钻头会有不同表现。不能把“贴上就不打滑”当作承诺,也不能把胶带的软表面说成金属样冲形成的定位凹点。
条件允许时,按工件材质和厚度选择定位方式。专用导向工装通常比单靠胶带更容易重复定位;薄壁、装饰面或已装配结构,也不能一律用样冲猛敲。
03 转速与进给 要跟着钻头和材料走
不锈钢加工容易受热与加工硬化影响,选错钻头、过高转速或长时间原地摩擦,都可能让切削越来越困难。
合适的速度并不是“所有不锈钢都用最低档”。应依据钻头直径、刀具材料和厂商建议确定速度、进给与必要的切削润滑。钻头已钝却继续轻轻磨蹭,并不会因为动作慢就自动更安全。
钻穿时要控制贯穿后的突变,避免过度用力。清理切屑前停机、断开动力并等旋转停止;不要徒手去抓缠绕的金属屑。旋转钻削时也别把松散衣物或手套靠近钻头。
04 孔口处理 才是设备安装的下一步
孔位打完后,清理内外毛刺,按需要安装护口或适配的电缆密封接头。不能让线缆护套直接压在锋利孔缘上。
户外还要检查雨水沿线进入的路径、接头方向及排水条件。防腐与密封材料须匹配杆件、线缆和环境,不能把随手打一圈胶当成长期可靠的保护。
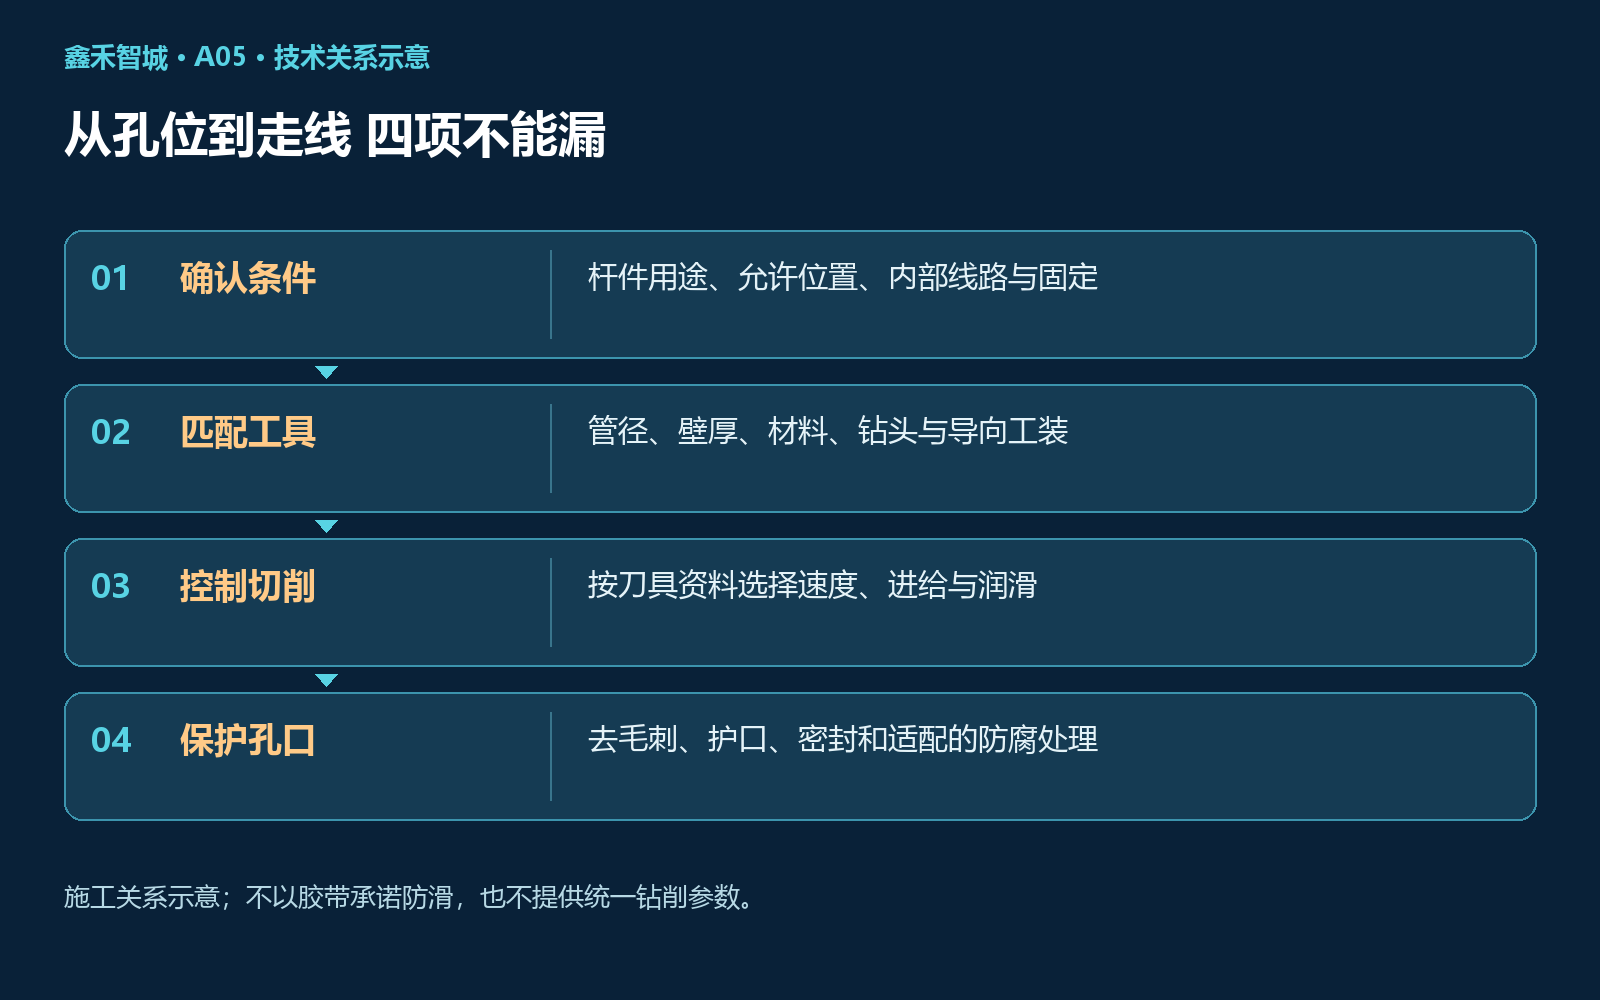
技术关系示意:从孔位到走线 四项不能漏。
下次圆管钻孔跑偏,可以先停下来检查三件事:管子能不能动、钻头有没有可靠导向、这处孔是否本来就该打。把这三件事做实,再考虑胶带这种辅助手段,往往更接近问题本身。
— 鑫禾智城 —
关注鑫禾智城,把弱电、网络与智能化讲明白,让方案能判断,现场有依据。
参考资料
[1] Bosch 电钻安全与夹持说明
配图为原创场景或技术关系示意,不对应真实项目、检测报告或厂商界面。